Materialvorbereitung
Wie Sie Ihren Stahl für das Feuerverzinken vorbereiten
Wirklich hochwertiger Korrosionsschutz beginnt bereits in der Entwurfsphase der Stahlkonstruktion. Die konstruktive Gestaltung, die chemische Zusammensetzung, die Dicke, die Rauheit und die Güte des Grundmaterials — all das sind Faktoren, die das Aussehen, die Schicht und die Struktur der Zinkoberfläche erheblich beeinflussen. Sobald Sie sich entscheiden, Ihr Stahlprodukt durch Feuerverzinken zu behandeln, sollten Sie die folgenden technischen Empfehlungen einhalten. Nur so erzielen Sie die besten Ergebnisse.

Ist Ihnen etwas unklar?
Bitte besprechen Sie alles im Voraus mit Ihrer ausgewählten Verzinkerei.
Wählen Sie eine geeignete konstruktive Lösung
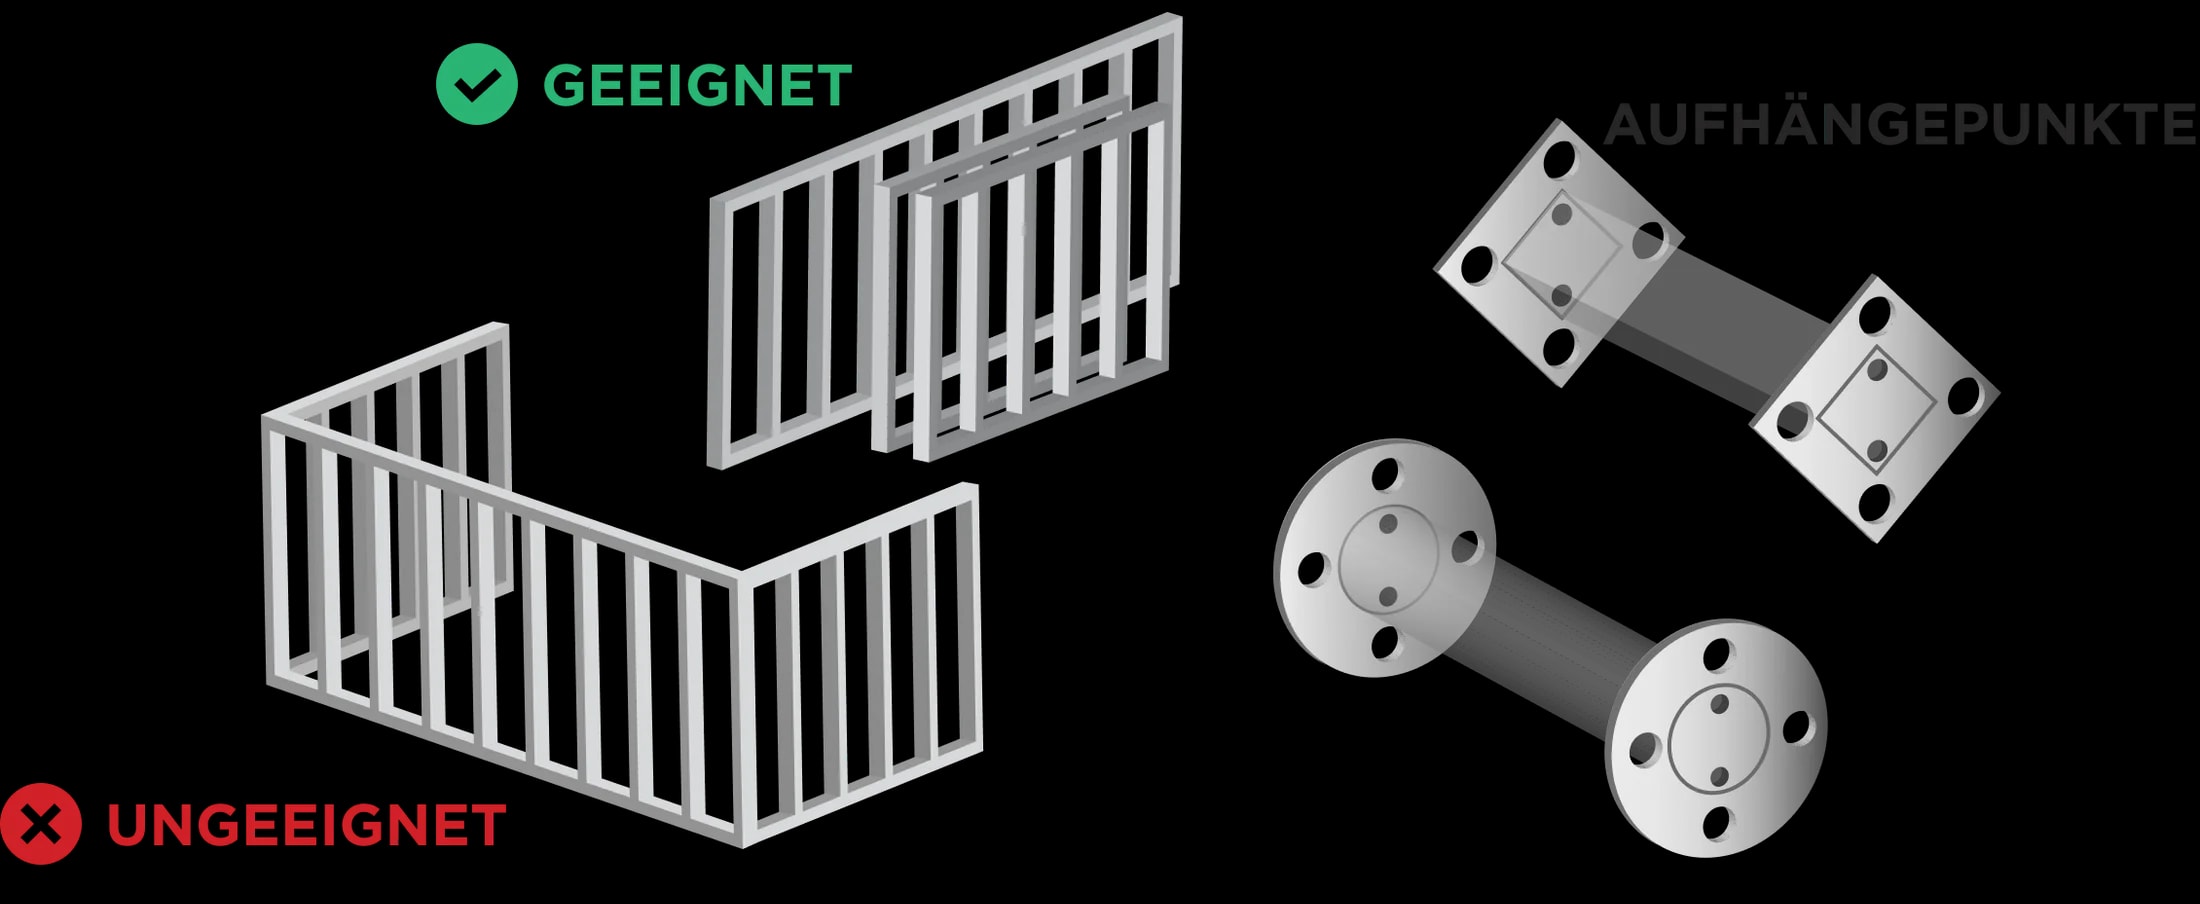
Alle zum Verzinken bestimmten Konstruktionen sollten so hergestellt werden, dass sie sich gut aufhängen und in das Zinkbad eintauchen lassen, und müssen daher geeignete technologische Öffnungen haben. Sehen Sie sich unten Beispiele für Konstruktionen an, die für das Feuerverzinken geeignet und ungeeignet sind, und lernen Sie unsere Tipps kennen, worauf Sie beim Entwurf und bei der Anpassung von Konstruktionen achten sollten.
Sorgen Sie für Zu- und Ablauföffnungen. Vermeiden Sie tote Ecken und Winkel.
Aufgrund der großen Explosionsgefahr des Materials müssen die Konstruktionen mit geeigneten Zu- und Ablauföffnungen versehen sein. Ihre Anordnung und Größe beeinflussen die Qualität des Feuerverzinkens.
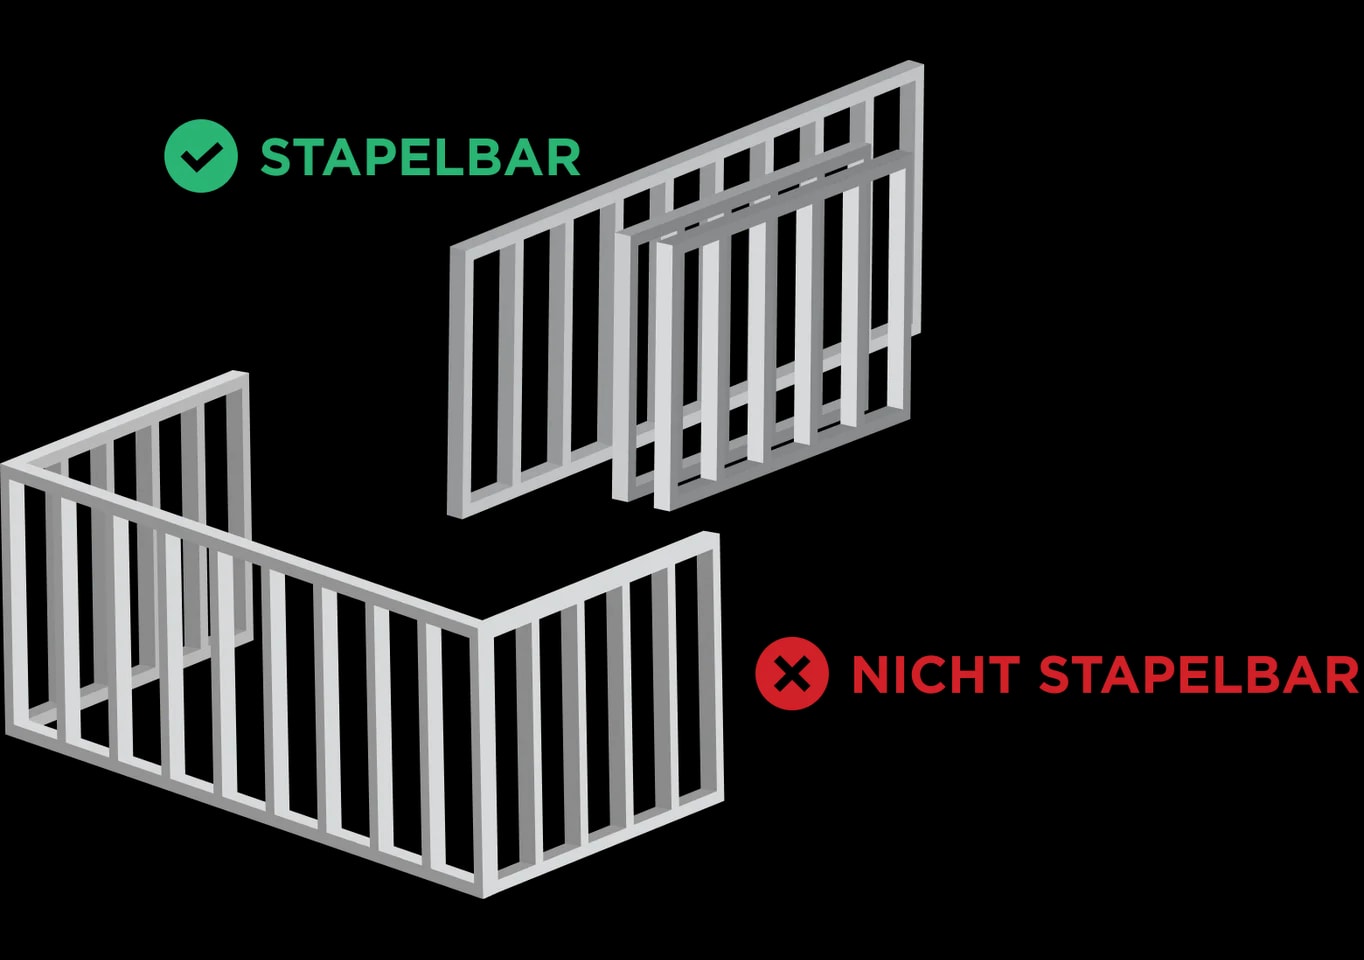
Wir empfehlen keine offenen (sperrigen) Bauteile
Bei offenen Bauteilen treten Probleme sowohl beim Verzinken als auch beim Transport auf. Das Verzinken flacher Bauteile ist hochwertiger und wirtschaftlicher sowohl für den Lieferanten als auch für den Abnehmer des Feuerverzinkens.
Beugen Sie Verformungen vor
Vergessen Sie nicht das Risiko von Spannungen (Ausdehnung) des Materials beim Eintauchen in das Zinkbad (ca. 450 °C). Bleche, Streckmetall und Hohlprofilrahmen empfehlen wir zum Beispiel separat zu verzinken.
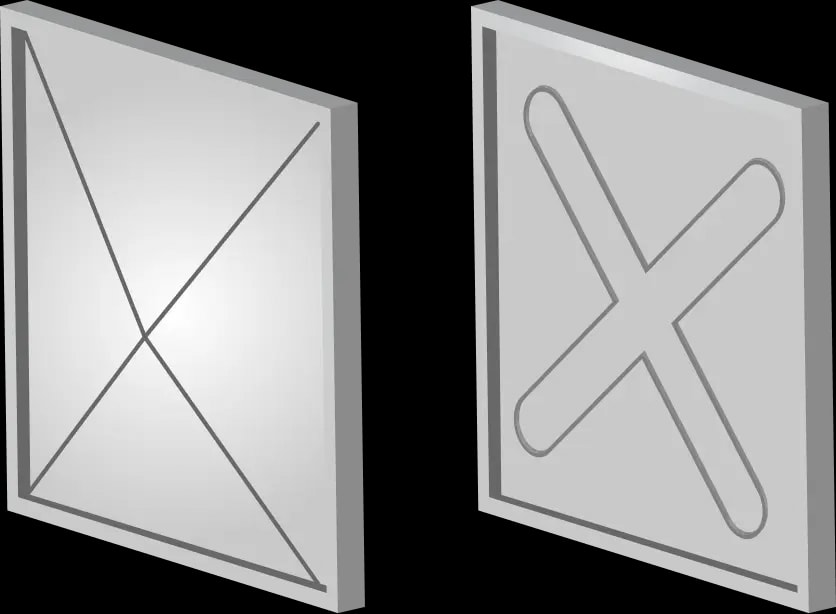
Achten Sie auf die richtige Entlüftung von doppeltem Material
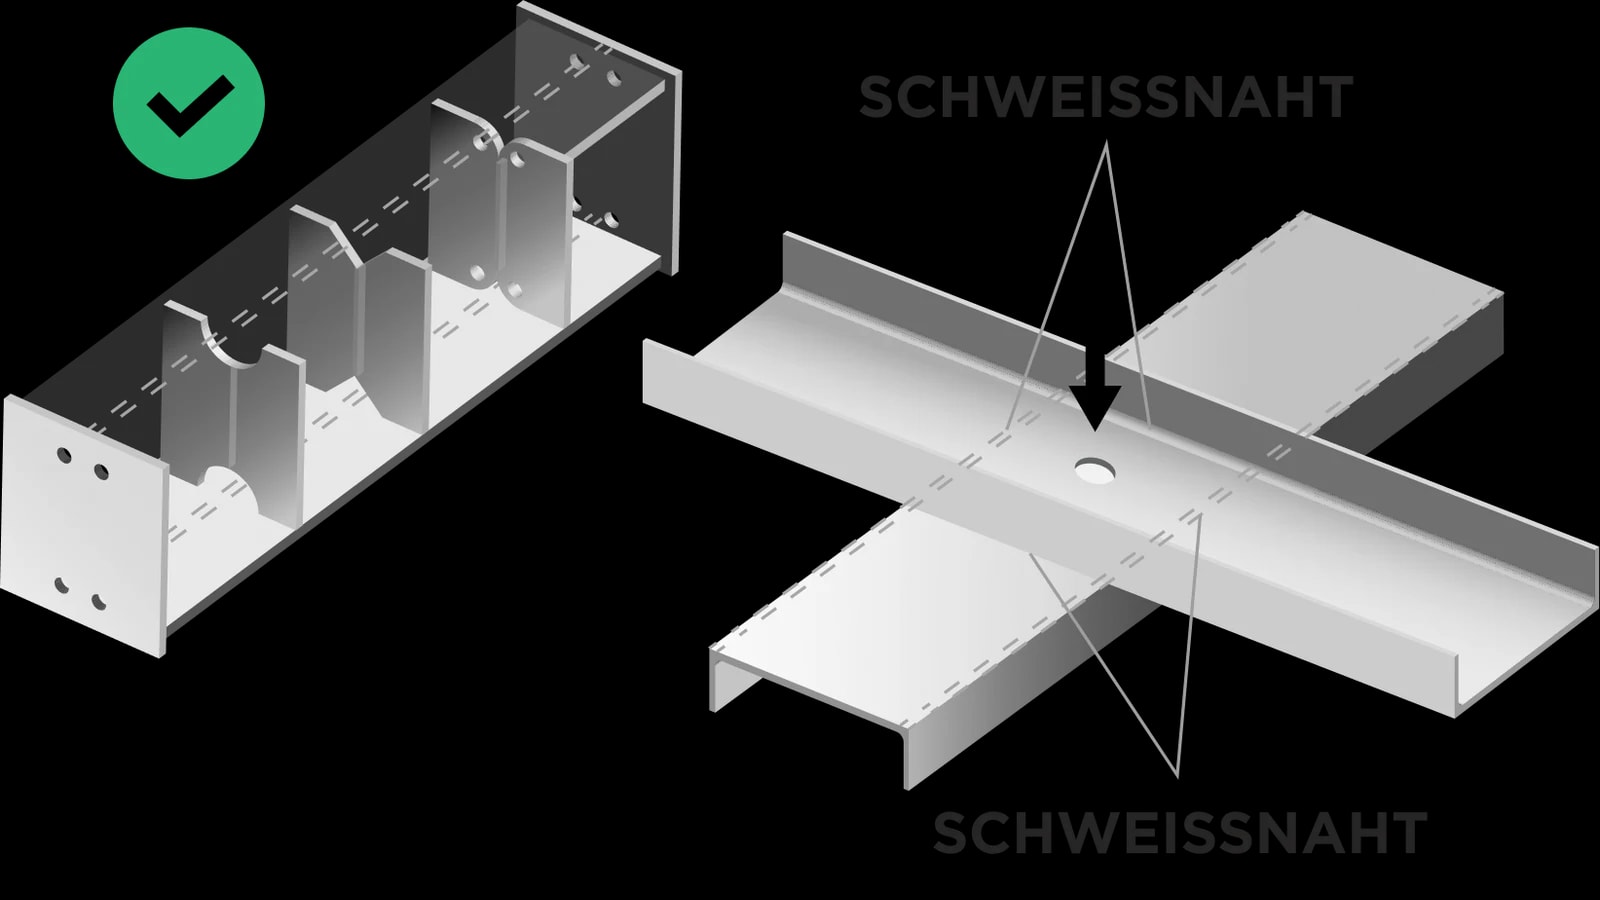
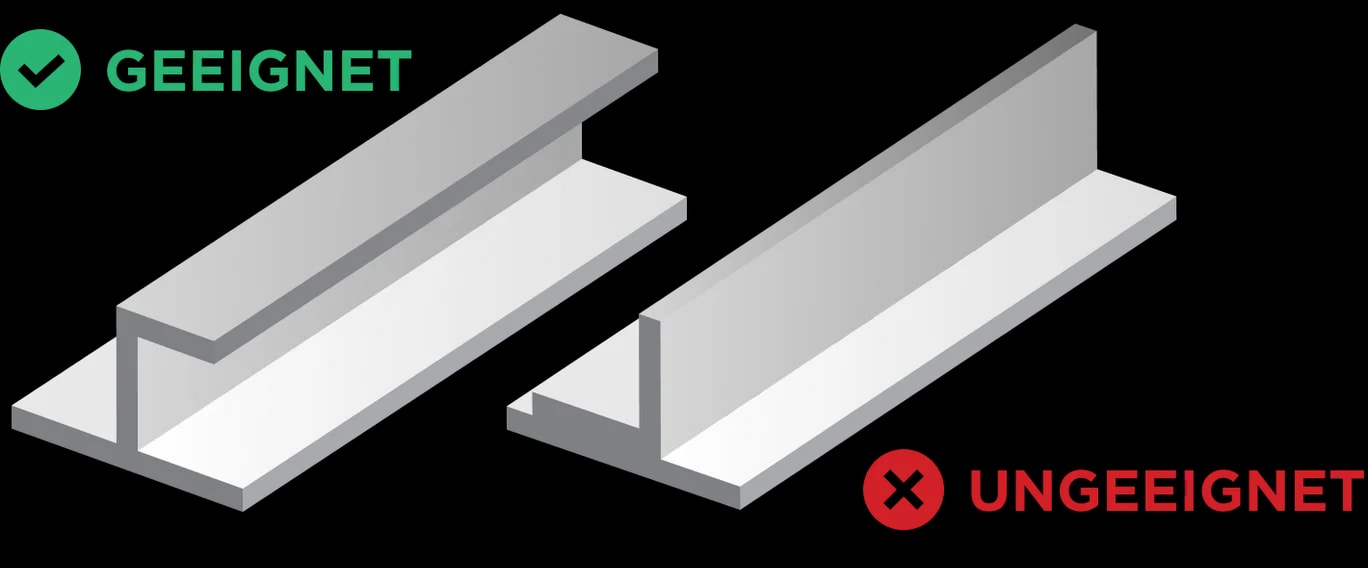
Schweißen Sie Profile nicht flach
Wir empfehlen, die Verwendung von Material mit unterschiedlicher Wandstärke zu vermeiden.
Ermöglichen Sie das Aufhängen
Die Zu- und Ablauföffnungen empfehlen wir in einer senkrechten Ebene mit den Öffnungen zum Aufhängen anzuordnen.
Technische Empfehlungen und häufige Fehler vor dem Verzinken
Die richtige Vorbereitung des Materials vor dem Verzinken spart Zeit und Kosten. Wichtig ist, auf die Stahlsorte, die Schweißmethode und die Sauberkeit der Oberfläche zu achten, damit die resultierende Zinkschicht hochwertig, gleichmäßig und langlebig ist.

- Bei falsch konstruierten Teilen können sich Reste von Flussmittel und Zinkasche ablagern.
- Die Heterogenität der Konstruktion (Blech, Profilstahl unterschiedlicher Dicke) verursacht beim Abkühlen ein unterschiedliches Oberflächenbild, gegebenenfalls thermische Verformungen. Daher ist es ratsam, Blechteile separat zu verzinken.
- Mit Laser oder Plasma geschnittene Produkte müssen entgratete, geschliffene Kanten und geschliffene Schnittflächen haben. So erzielen Sie eine bessere Haftung des Zinks an den Kanten der Produkte.
- Bei kaltgeformten Profilen kann es zu einer Verdickung der Zinkschicht in Streifen in Ziehrichtung kommen. Die Schutzeigenschaften der Beschichtung werden dadurch in keiner Weise eingeschränkt.
- Das Verzinken von Stahlteilen, deren Größe sich der Größe der Zinkwanne nähert oder diese überschreitet, besprechen Sie bitte im Voraus mit dem Produktionsleiter.
- Informieren Sie uns auch über die nachfolgende Oberflächenbehandlung des Materials (Duplex, Lackierung, Pulverbeschichtung usw.) oder über die notwendige Erhaltung von Funktionsflächen der Konstruktion.

- Farbe auf dem zum Verzinken bestimmten Material
- Extrem fettiges oder konserviertes Material
- Tiefenkorrosion
- Schlacke (Elektrode), Glasur (CO2), Spalten, Poren und Einbrände in den Schweißnähten
- Unangemessene konstruktive Lösung, z. B. die Kombination von Materialien mit zu unterschiedlicher Dicke
- Beim Schweißen ist es nicht ratsam, silikonhaltige Mittel zu verwenden. Wir empfehlen, Trennmittel für Schweißprozesse mit unserer Verzinkerei zu besprechen (z. B. Spectra WT 20, Spectra Weld LP 101).
- Lackmarker sind für das Feuerverzinken nicht ideal – wir empfehlen Marker auf Alkohol- oder Wasserbasis.
Die Rolle der Materialzusammensetzung und des Siliziumgehalts im Stahl
Das Gesamtergebnis des Feuerverzinkungsprozesses wird erheblich durch die genaue chemische Zusammensetzung des zum Verzinken bestimmten Stahls beeinflusst.
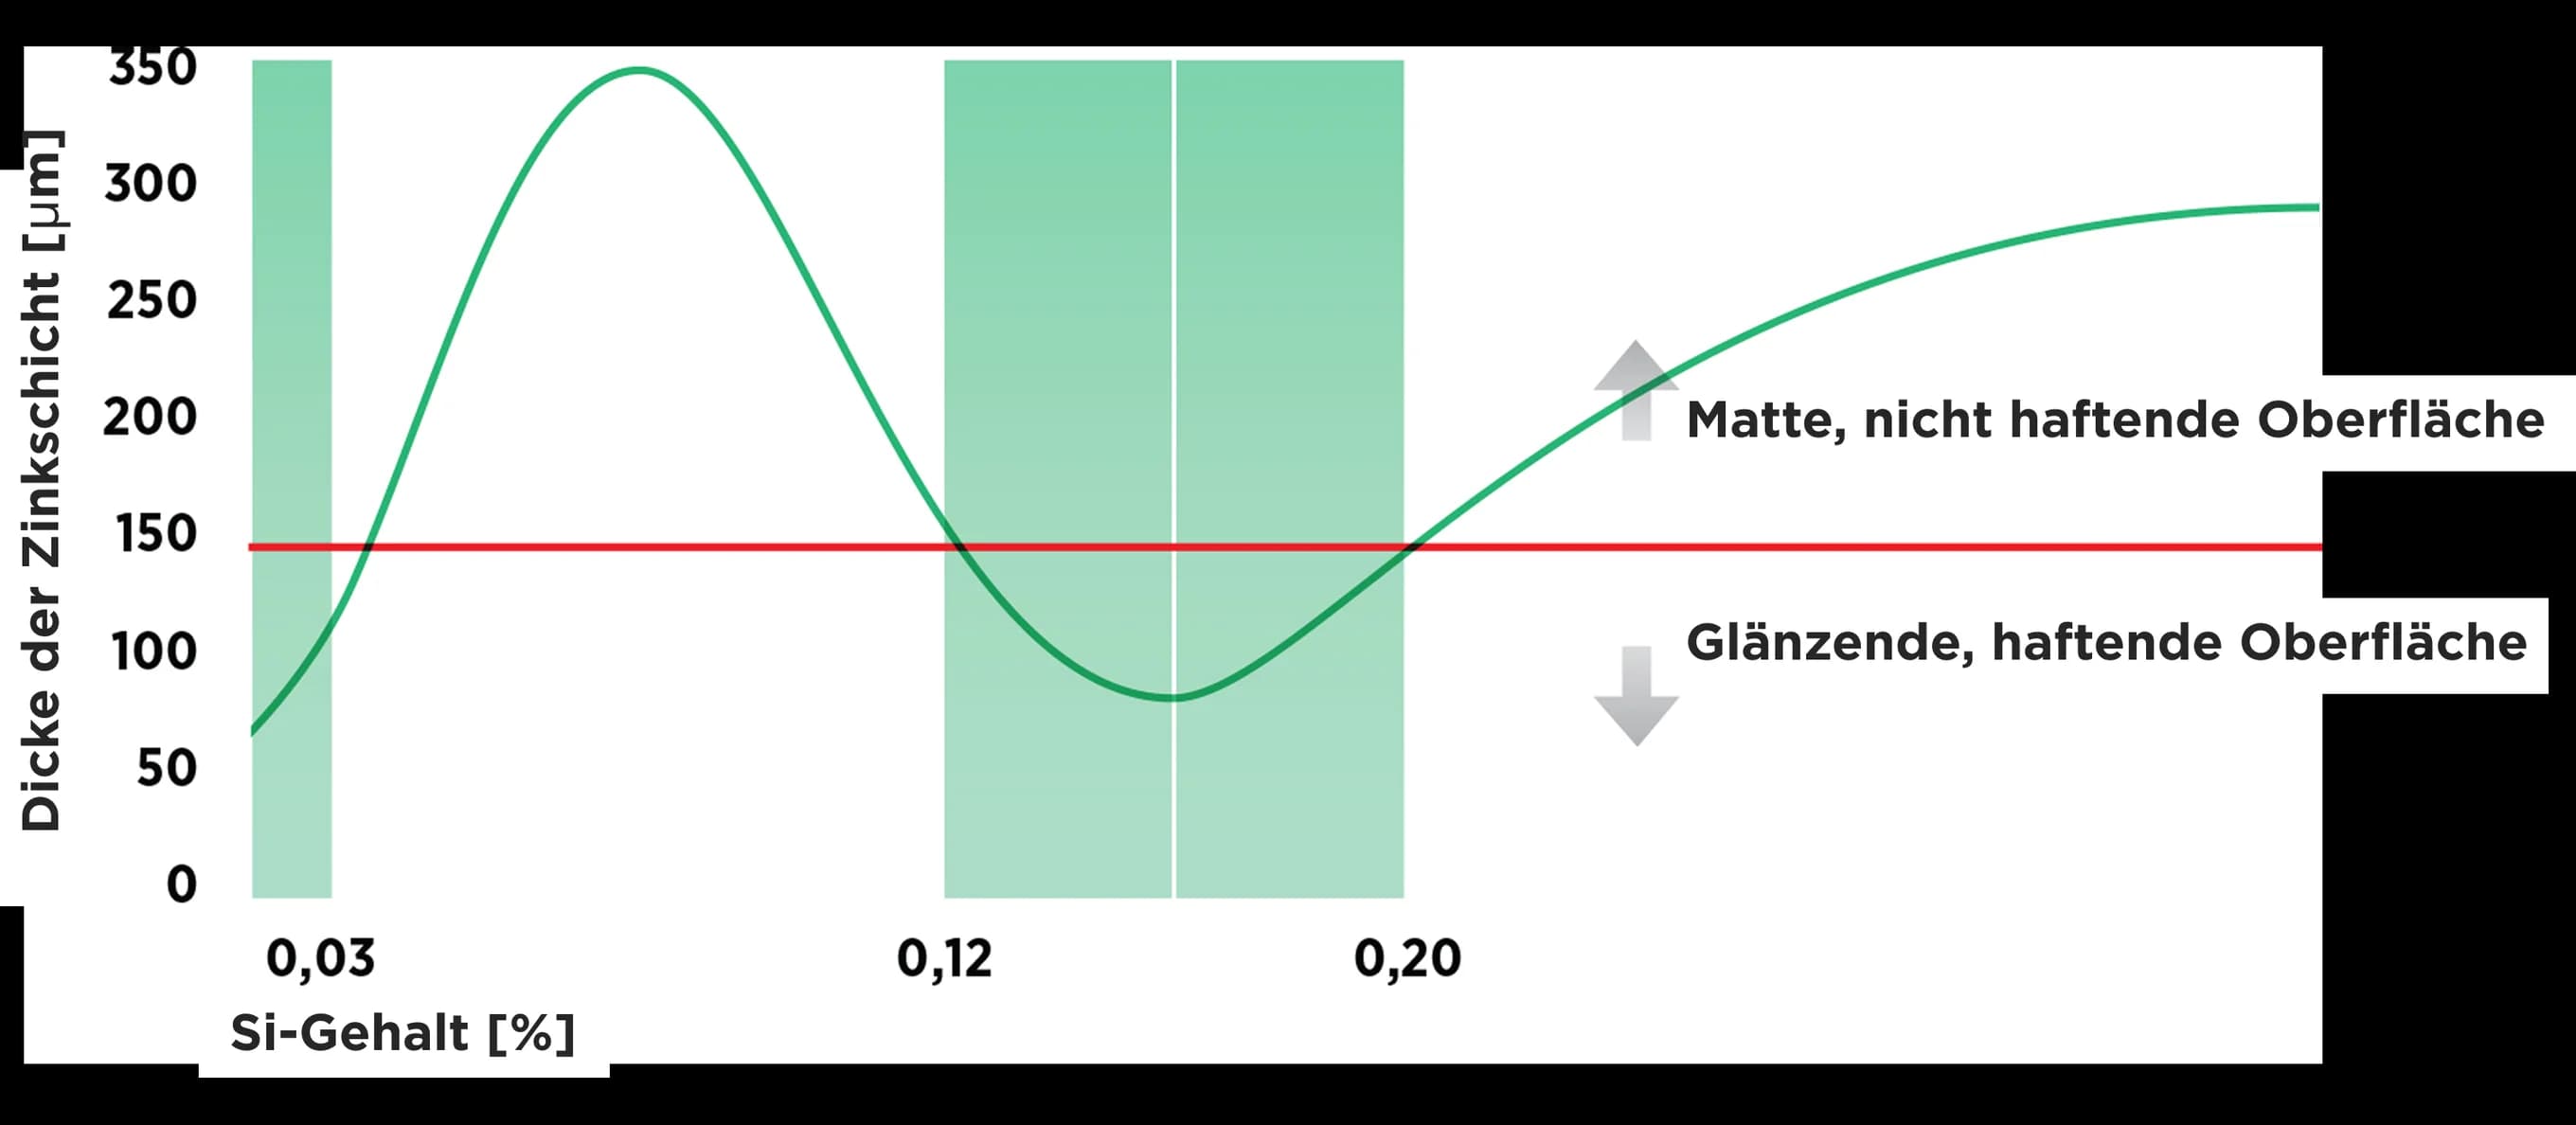
Sandelin-Diagramm
Feuerverzinkungsschichten, die auf wenig reaktive Stähle mit niedrigem Siliziumgehalt (bis 0,03 %) aufgebracht werden, zeichnen sich durch eine feine Struktur aus und haben eine gute mechanische Beständigkeit. Aus dem Sandelin-Diagramm geht hervor, dass die kritischen (also für das Verzinken ungeeigneten) Siliziumgehalte in den Bereichen 0,03 % bis 0,12 % und weiter über 0,25 % liegen. Diese Siliziumgehalte führen zu einer erhöhten Reaktivität von Eisen mit Zink, und die Schichtdicken solcher Stähle erreichen extreme Werte. Für sehr dicke Schichten ist eine verringerte Haftung am Stahl und ein hohes Risiko der Delamination der Zinkschicht typisch.
Wir beraten Sie gerne
Zögern Sie nicht, uns zu kontaktieren, unsere Verzinkereien helfen Ihnen gerne bei jedem Auftrag. Wählen Sie für die Kontaktaufnahme die Verzinkerei, die Ihnen am nächsten liegt.
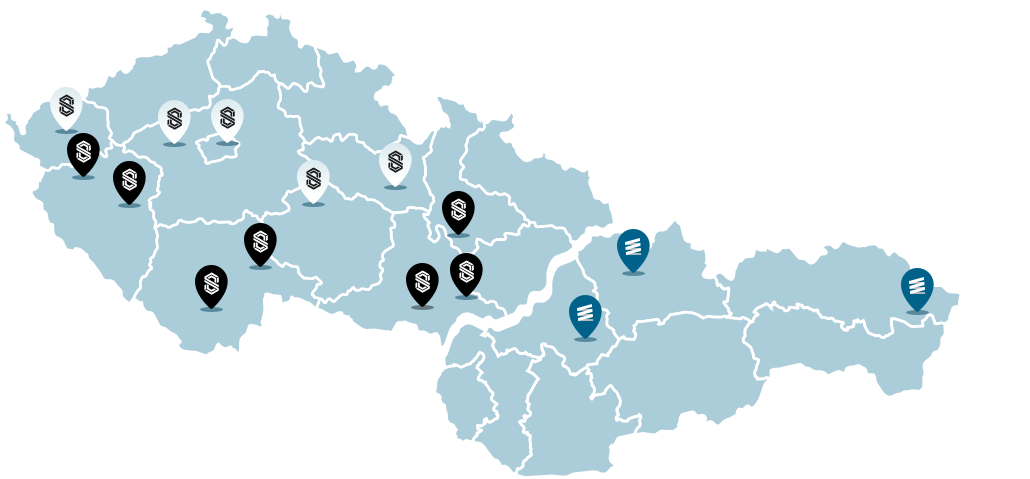
Wir betreiben 3 Verzinkereien in der Slowakei, 7 in der Tschechischen Republik und 2 in Kroatien. Wir haben auch 5 Sammelstellen.